Chaque machine qui s'arrête de manière inattendue partage une cause première commune avec la plupart des autres. La presse s'arrête en plein cycle, la ligne d'emballage se met hors service à 2 heures du matin, et derrière ces deux pannes se cache une décision prise des mois plus tôt, derrière un bureau, dans un schéma ou dans une nomenclature. C'est lors de la conception du panneau de commande à automate programmable que se joue réellement la fiabilité de la machine, bien avant que le premier fil ne soit coupé.
Ce guide vous accompagne tout au long du processus de conception d'un tableau de commande à automate programmable (PLC) : depuis la collecte des exigences avant même de passer à la CAO, en passant par la disposition, le choix des composants, le câblage et la mise à la terre, jusqu'aux tests permettant de valider la mise sous tension du tableau. Deux sujets que la plupart des guides négligent font l'objet de sections spécifiques : la protection contre les surtensions à l'intérieur de l'armoire, et le choix entre la réalisation en interne et l'externalisation auquel chaque fabricant d'équipement d'origine (OEM) est confronté.

Tout d'abord, définissez les missions du comité
Un armoire d'automate programmable (PLC) abrite physiquement l'ensemble du système de contrôle : l'automate lui-même, les E/S numériques et analogiques, une alimentation 24 V CC, des disjoncteurs, des relais, des borniers, une interface homme-machine (IHM) et le commutateur réseau qui relie tous ces éléments entre eux. La conception ne commence pas par un schéma d'implantation ; elle commence par une liste de questions auxquelles ce schéma doit répondre.
Négliger cette étape est l'erreur la plus coûteuse dans la conception d'un panneau. Chaque lacune dans la liste des exigences se traduit par un ordre de modification une fois que le boîtier a été percé.
| Dimension des besoins | Questions à poser | Que se passe-t-il si vous ne le faites pas ? |
|---|---|---|
| Nombre et types d'E/S | Combien de points numériques/analogiques, et quels niveaux de signal (24 V CC, 120 V CA, 4–20 mA, 0–10 V CC) ? | Dimensions du rack pour automates incorrectes ; bornes ajoutées en cours de montage |
| Puissance entrante | Monophasé 230 V ou triphasé 480 V ? D'où provient la tension de commande de 24 V CC ? | Le choix du transformateur et du disjoncteur n'a pas satisfait aux critères de contrôle |
| Environnement | Température, poussière, lavage, risque de corrosion ? | Indice de protection incorrect (NEMA 1 vs 4X / IP54 vs IP65) |
| Charges | Moteurs, éléments chauffants ? Courant à pleine charge (FLA) pour chacun d'entre eux ? | Contacteurs sous-dimensionnés et protection contre les surintensités |
| Communications | EtherNet/IP, Modbus, Profinet ? Quels appareils communiquent avec l'automate programmable ? | Commutateurs et câblage installés a posteriori après le câblage |
| Développement futur | Qu'est-ce qui sera ajouté d'ici cinq ans ? | Un panneau qui ne dispose d’aucun espace libre est un panneau qui ne demande qu’à être refait. |
Le livrable de cette phase est un dossier technique comprenant : un schéma, une nomenclature, un plan d'implantation physique et un tableau des E/S. C'est ce dossier, et non le boîtier, qui constitue la conception. Tout ce qui suit cette section vise à en assurer la mise en œuvre fidèle.
Disposition des panneaux : zonage, espacement et l'espace que personne ne prévoit
Il n'existe que trois logiques de regroupement au sein d'un panneau : par tension, par dissipation thermique, par fonction. Tout emplacement de composant qui ne se justifie pas selon l'une de ces règles constituera à l'avenir un problème de dépannage. Appliquez ce même critère à chaque décision d'agencement ci-dessous.
Compartimenter le fond de panier : courant alternatif, courant continu et chaleur
Séparer les sections CA et CC du fond de panier, ainsi que leurs circuits de mise à la terre, en les plaçant de part et d’autre. La raison n’est pas d’ordre esthétique. Cela permet de réduire les interférences électromagnétiques entre les circuits d’alimentation et les circuits de signal, et de déterminer qui peut ouvrir la porte en toute sécurité : un technicien travaillant à l’intérieur d’une armoire sous tension à 480 V doit porter un EPI de protection contre les arcs électriques, tandis qu’une section fonctionnant uniquement en 24 V CC peut être entretenue sans équipement de protection spécifique. Sur des forums tels que PLCTalk, les constructeurs de tableaux électriques ne cessent de préconiser la répartition des zones de tension dans des armoires distinctes précisément pour cette raison : le personnel de maintenance de l’usine peut alors accéder à l’automate programmable (PLC) sans équipement de protection contre les arcs électriques.
Le placement thermique suit la même logique. Les composants qui génèrent le plus de chaleur et qui la supportent le mieux (alimentations, variateurs de fréquence, résistances de freinage) sont placés en hauteur ou à proximité du circuit de ventilation, de sorte que leur chaleur s’éloigne des composants électroniques conçus pour des températures plus basses. C’est pourquoi le vieux débat sur le placement des variateurs de fréquence “ en haut ou en bas ” trouve ici une réponse pratique : la température ambiante admissible d’un variateur de fréquence est souvent de 40 °C, tandis que les composants électroniques environnants supportent 70 à 80 °C ; le variateur se protège donc et réduit sa puissance nominale, contrairement aux composants situés au-dessus. Lorsque la température de l’armoire peut dépasser 40 °C, le refroidissement actif n’est plus une option. Et entre tout appareil et le chemin de câbles, respectez un écart minimum de 25 mm. Cet espace permet à la personne suivante d’identifier les câbles.
Référence 25–50% : Espace libre et accès aux services
Les concepteurs expérimentés prévoient un espace libre dans leur budget comme une marge de manœuvre pour l’avenir, et non comme une simple considération secondaire : 20–25% d’espace libre pour les tableaux spécifiques aux machines, et jusqu’à 40–50% pour les tableaux de l’usine censés fonctionner pendant 30 ans. La réticence des chefs de projet est prévisible ; l’argument en faveur de cette approche est d’ordre arithmétique. Les pièces de rechange sont rarement plus petites que celles qu’elles remplacent, les goulottes de câblage transportent systématiquement le double du nombre de câbles d’origine, et chaque extension nécessite de nouvelles bornes.
La règle pratique issue de l'expérience sur le terrain : si vous n'êtes pas sûr que l'armoire soit suffisamment grande, c'est qu'elle ne l'est pas. Et la règle concernant l'accès : les composants nécessitant un entretien fréquent (disjoncteurs, relais d'interface, connexions IHM) doivent être placés à un endroit où un technicien peut y accéder sans avoir à retirer quoi que ce soit d'autre.
Sélection des composants : votre nomenclature constitue le contrat de conception
Chaque ligne de la nomenclature est une promesse : qui a fabriqué cette pièce, quelle certification la garantit et qui assume la responsabilité en cas de défaillance. Avant de faire votre choix, posez-vous trois questions pour chaque composant candidat : la certification existe-t-elle et le lot de production correspond-il réellement à l’échantillon certifié ? Si cette pièce tombe en panne un vendredi soir, un remplacement peut-il être livré sur site en quelques jours ? Une nomenclature qui ne permet pas de répondre à ces questions n’est qu’une ébauche, et non une conception.

Circuit d'alimentation : déconnexion, disjoncteurs et marge d'alimentation 25–30%
Conformément aux normes, le sectionneur principal et le disjoncteur d'entrée sont placés en haut à droite de l'armoire, d'où part le réseau de distribution. Déterminez la puissance de l'alimentation 24 Vcc en additionnant toutes les charges et en ajoutant une marge de 25–30%. Un système consommant 3 A doit disposer d'une alimentation d'au moins 4 A (Eabel, 2025). Cette marge apporte une certitude : une alimentation surchargée ne tombe pas en panne d'un seul coup, elle s'affaiblit progressivement, et une alimentation qui s'affaiblit provoque le redémarrage aléatoire des microcontrôleurs et génère des interférences au niveau des sorties.
Protégez chaque dérivation de sortie individuellement, et n’oubliez pas que la capacité de support de courant de court-circuit (SCCR) de l’ensemble du tableau est une caractéristique du système. La combinaison de disjoncteurs doit pouvoir supporter le courant de défaut disponible au niveau des bornes d’entrée, ce qui correspond exactement au calcul vérifié lors des inspections selon la norme UL 508A (AutomationDirect via le magazine Processing, 2022). Autre élément incontournable : l'arrêt d'urgence est câblé de manière à couper l'alimentation des circuits de sortie. Il ne dépend en aucun cas de la logique de l'automate programmable.
Automates programmables, E/S et relais : ce qui relie le terrain à la logique
Choisissez l'automate en fonction de trois critères : le nombre d'E/S, la charge de traitement et les protocoles de communication réellement utilisés par l'installation. Concevez ensuite la couche d’interface en tenant compte de la maintenance, et pas uniquement des fonctionnalités. Privilégiez les cartes de sorties numériques raccordées à des relais d’interface compacts plutôt que les cartes de sorties à relais : lorsqu’un relais s’use – et les relais s’usent toujours –, la réparation consiste simplement à remplacer un module, et non à changer toute la carte de sorties et à télécharger à nouveau le programme.
Pour les entrées numériques, des borniers à trois niveaux permettent de raccorder le fil du capteur, le +24 V et le 0 V en un seul endroit. Les installateurs en apprécient discrètement les avantages pendant des années après la mise en service : il y a une borne d'alimentation protégée par un fusible là où le capteur en a besoin, au lieu d'une seule borne +24 V partagée censée recevoir seize fils de terrain. Veillez à respecter la convention PNP/NPN (source/puits) entre les entrées de l'automate et les capteurs, et tenez également compte de la règle relative au blindage : les câbles de signal blindés doivent être mis à la terre uniquement du côté de l'automate, jamais des deux côtés.
Protection contre les surtensions : l'élément que la plupart des panneaux négligent
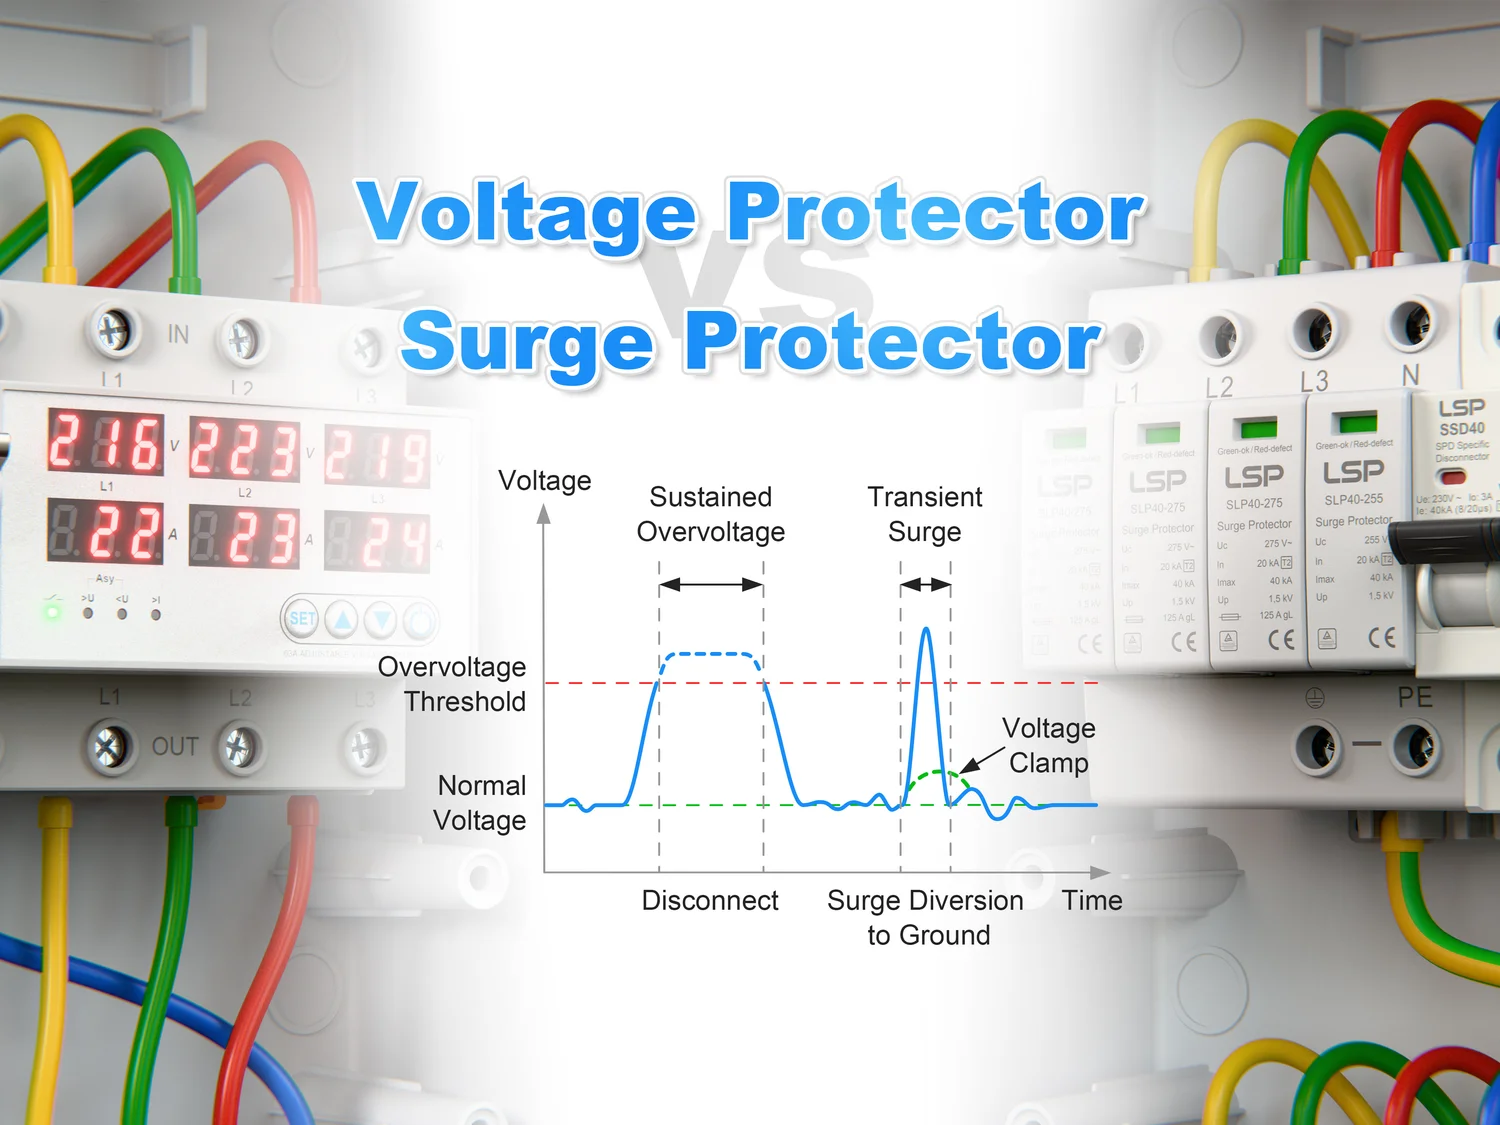
L'alimentation électrique d'un armoire d'automate programmable constitue une voie directe par laquelle les surtensions transitoires, provenant de la foudre ou des opérations de commutation sur le même réseau, peuvent atteindre l'alimentation et les E/S de l'automate. Un dispositif de protection contre les surtensions (SPD) est l’un des rares composants de l’armoire conçu pour se sacrifier : il limite la surtension, absorbe l’énergie et se détruit afin que l’automate ne subisse pas de dommages.
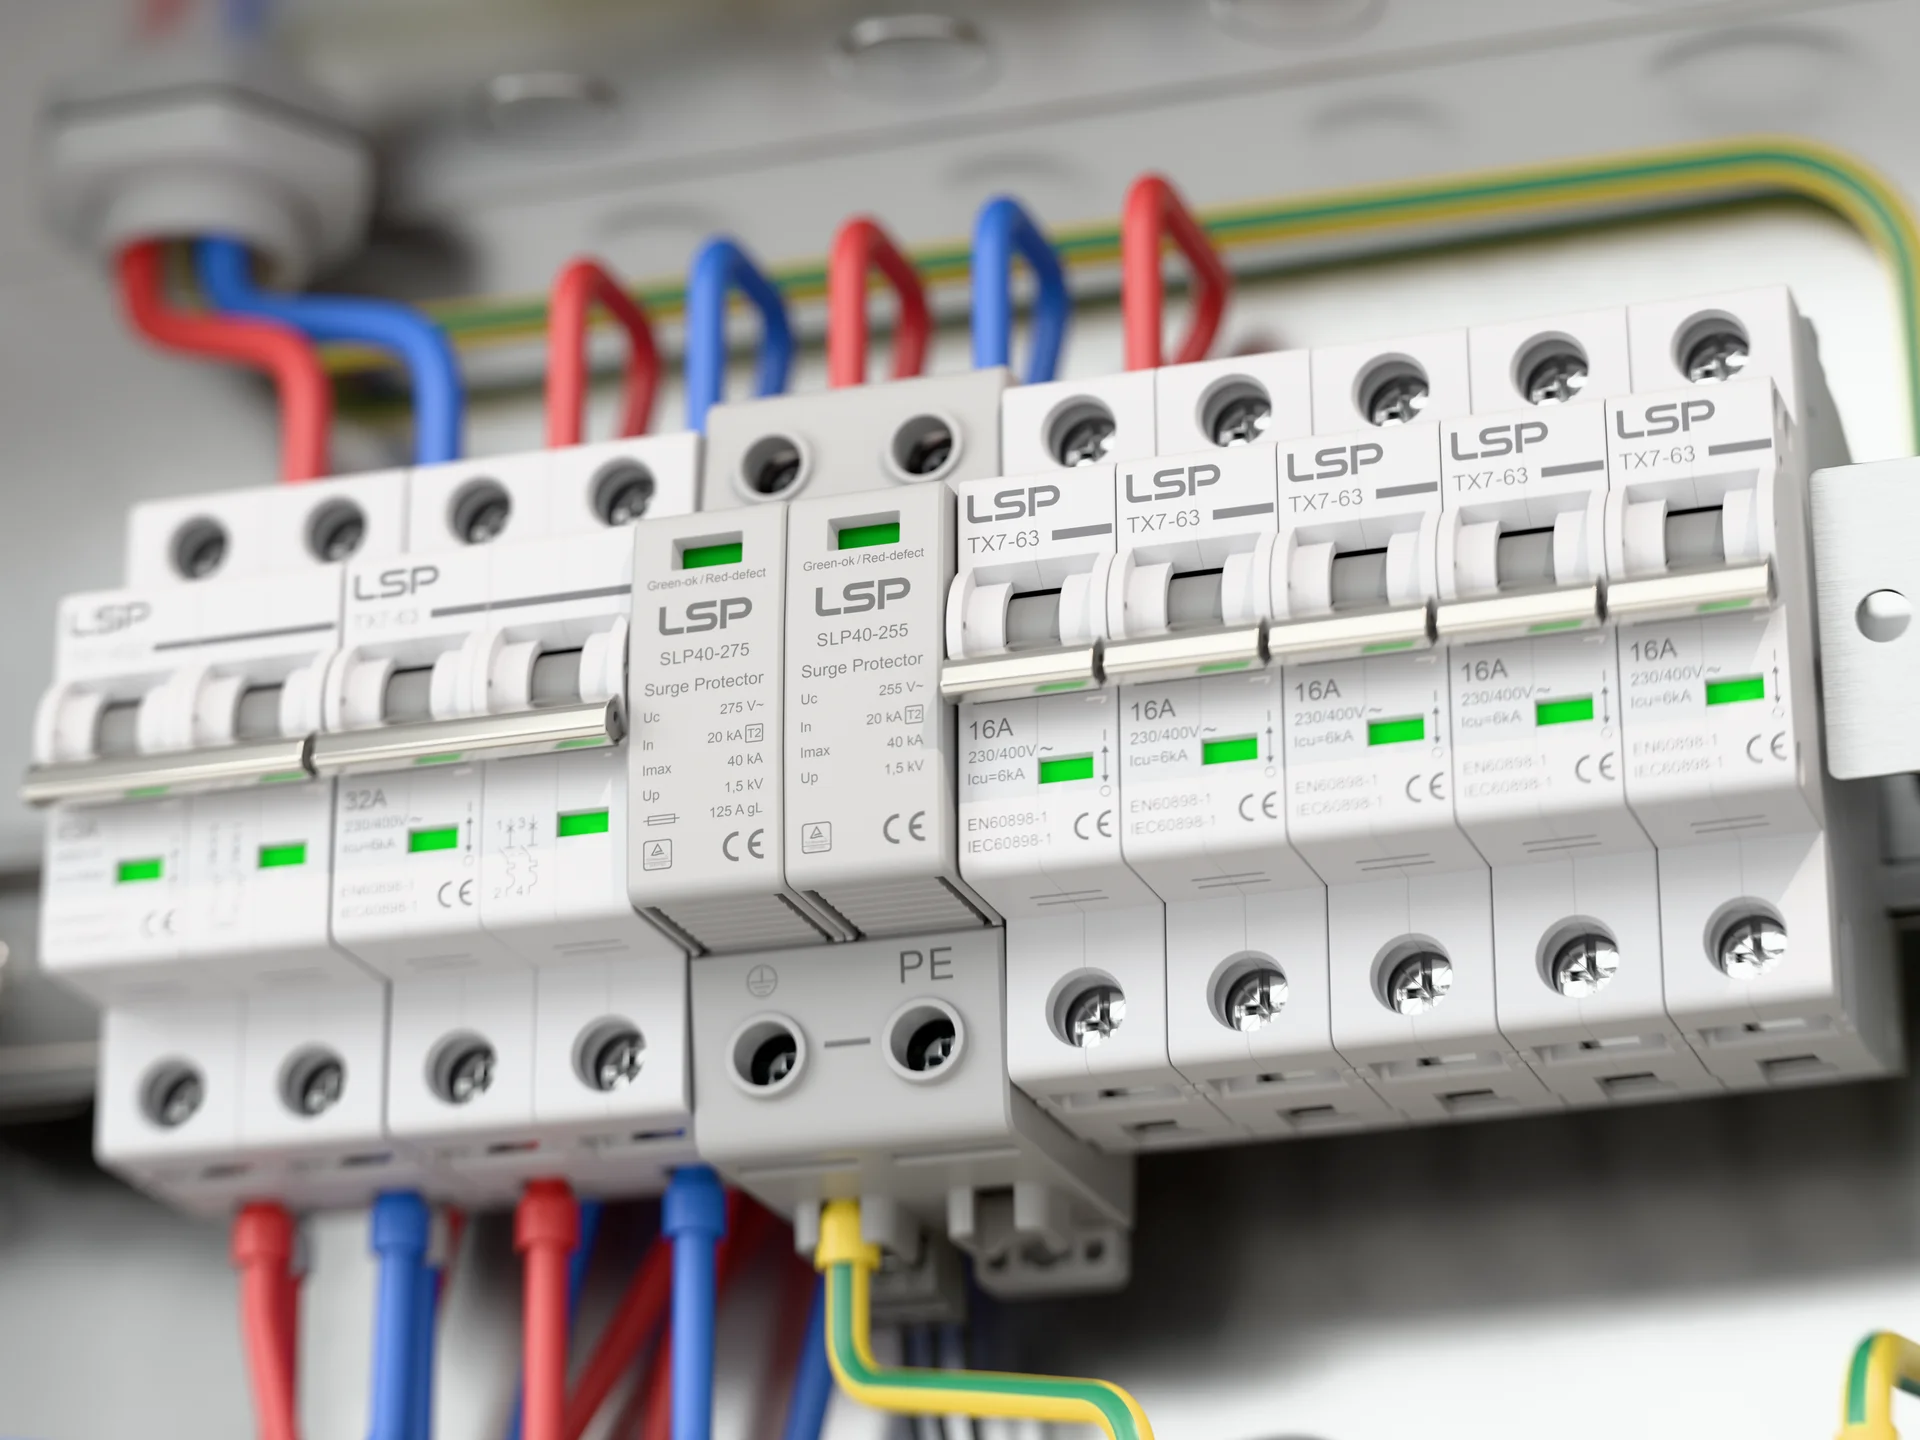
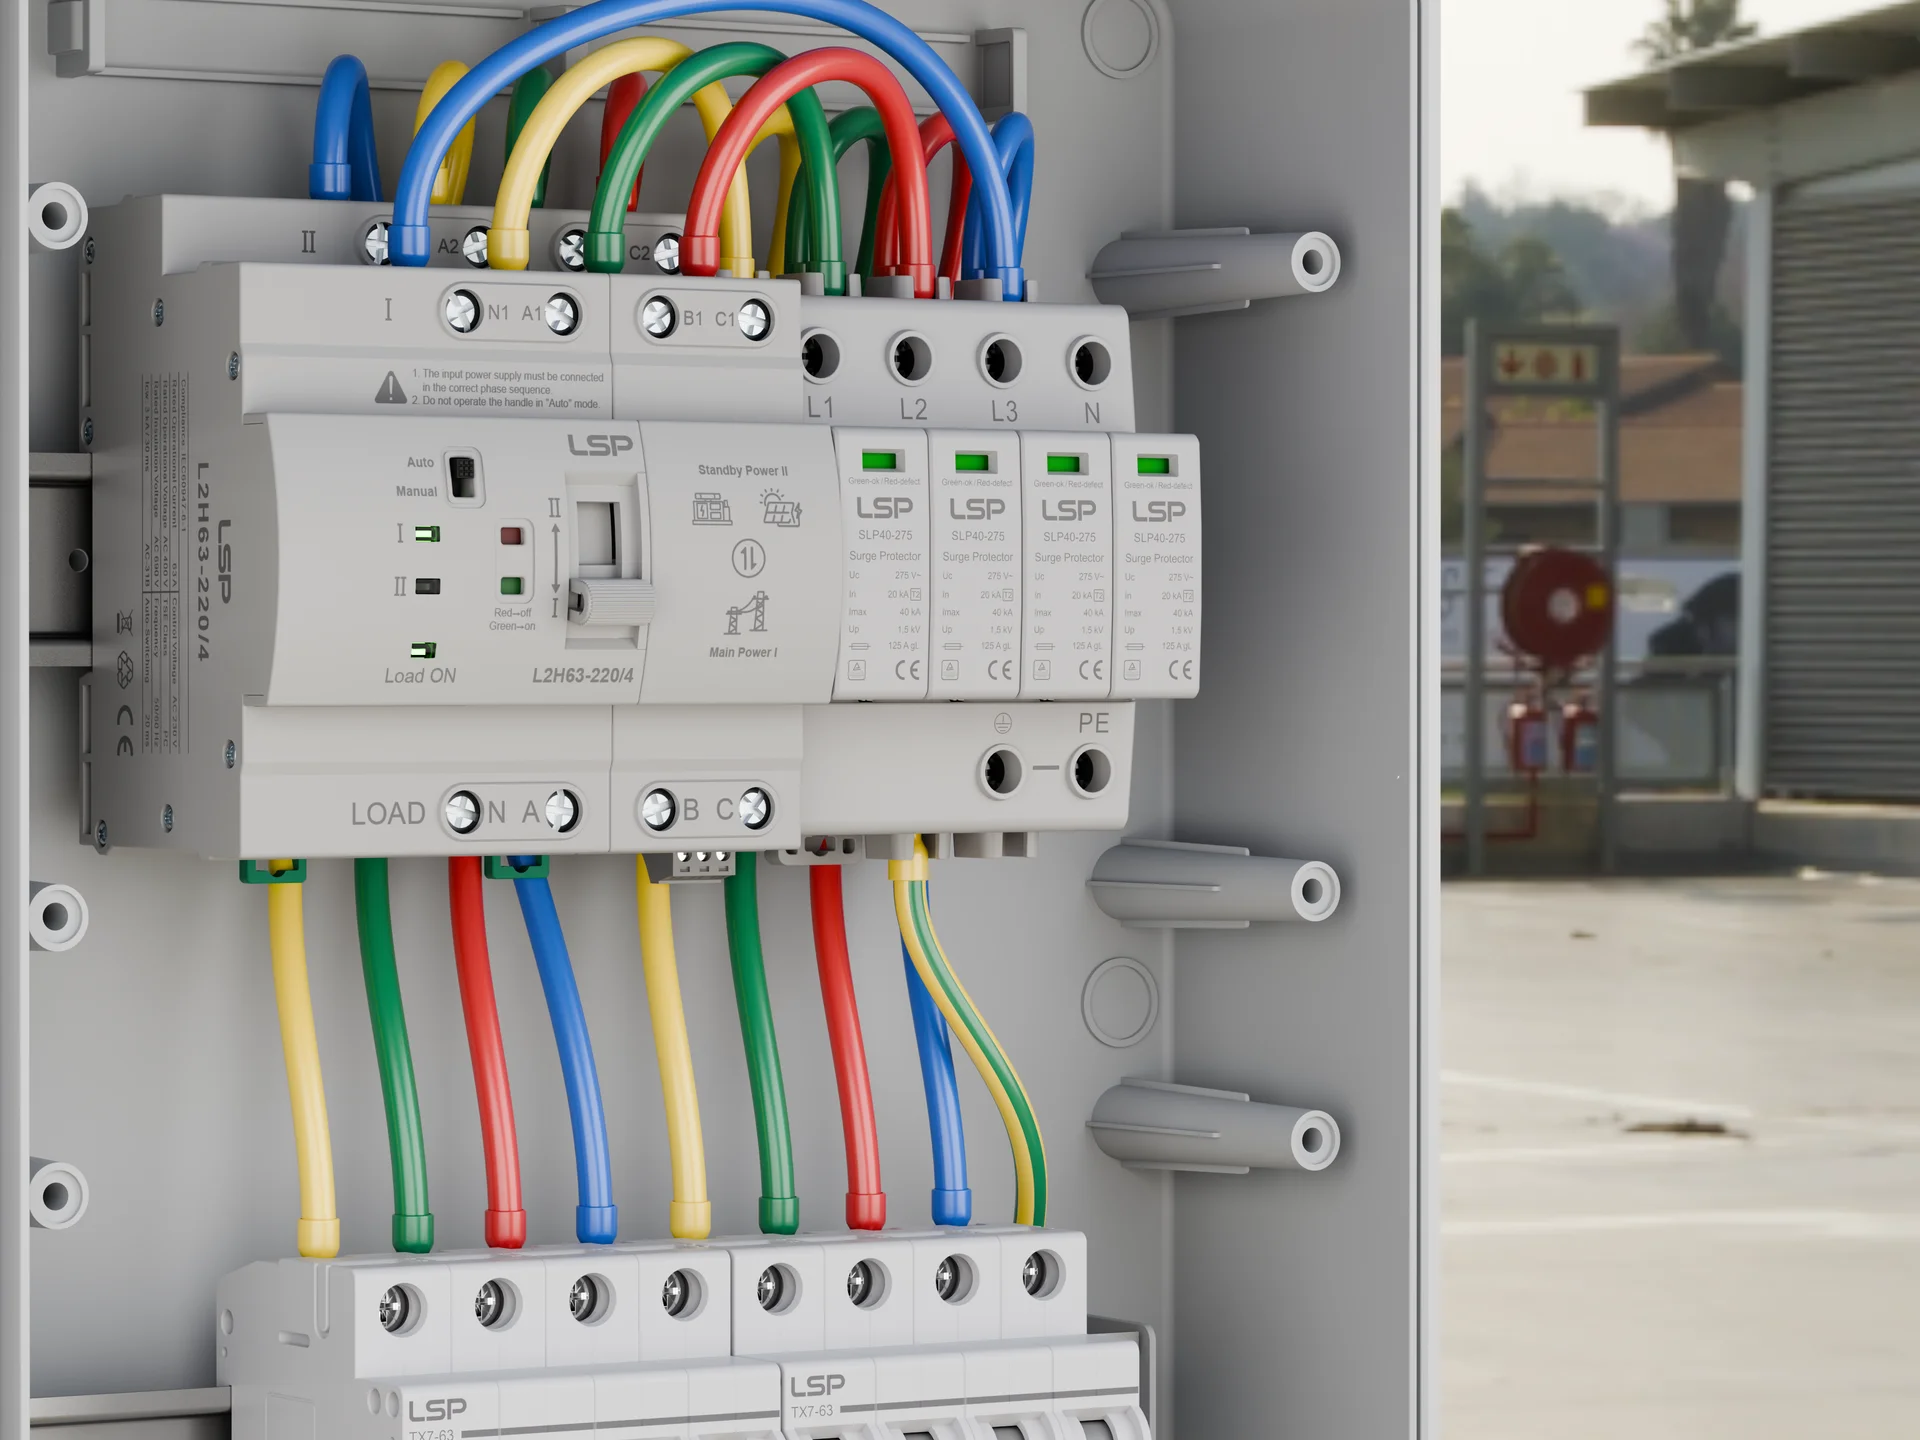
Pour une alimentation électrique du tableau, cela signifie un dispositif de protection contre les surtensions (SPD) de type 2, testé selon la forme d'onde 8/20 μs, installé directement en aval du disjoncteur principal. Plus il est proche des bornes d'entrée, mieux c'est. Selon la norme CEI/EN 61643-11 (CEI, 2025), les ingénieurs en caractéristiques techniques couramment utilisées spécifient en réalité un courant de décharge nominal de 20 kA et un courant de décharge maximal (Imax) de 40 kA, à 275 V pour les réseaux CEI standard ; Les dispositifs de type 1, testés selon la forme d'onde bien plus sévère de 10/350 μs, doivent être installés au niveau de l'entrée de service du bâtiment, et non à l'intérieur de chaque tableau électrique.
Deux critères essentiels permettent de distinguer un SPD qui protège de celui qui provoque un incendie. Premièrement, le cœur du dispositif, la varistance à oxyde métallique (MOV), doit conserver ses paramètres lors d’impulsions répétées de 8/20 μs. Les MOV bon marché subissent une dérive après seulement quelques impulsions : la tension résiduelle augmente et le courant de fuite s’accroît jusqu’à ce que le dispositif se transforme imperceptiblement en charge. Les données de test que vous recherchez montrent le même comportement après la dixième surtension qu’après la première. Deuxièmement, lorsqu’un SPD arrive en fin de vie, son sectionneur doit se désolidariser proprement et éteindre l’arc. Un sectionneur qui laisse un filament de soudure fondu comblant l’espace ne se désactive pas. Il continue de conduire le courant, s’échauffe et transforme le dispositif de protection en une source d’inflammation à l’intérieur de l’armoire. C’est ce qui fait la différence entre “ le SPD s’est sacrifié et le panneau a survécu ” et “ toute l’armoire a brûlé ”.”
Veillez à ce que les câbles SPD soient courts, utilisez la protection de dérivation recommandée par le fabricant et n'oubliez pas que le circuit de décharge de l'appareil se termine au niveau du système de mise à la terre décrit ci-après.
Un câblage et une mise à la terre qui durent plus longtemps que la construction elle-même
La qualité du câblage ne détermine pas si le tableau fonctionne aujourd’hui. Elle détermine si quelqu’un pourra le réparer à 2 heures du matin, dans cinq ans. Le critère à respecter pour chaque fil : peut-on l’identifier, le localiser et le remplacer sans avoir à le suivre à travers tout le tableau ?
Acheminement des câbles : gaines, coudes et espacement
Faites passer les câbles uniquement à l'horizontale et à la verticale. Les tracés en diagonale font toute la différence entre un dépannage d'un circuit en quelques minutes ou en plusieurs heures. Séparez les câbles d'alimentation et de signal, et lorsqu'ils doivent se croiser, veillez à ce que leur angle de croisement soit de 90 degrés ; ce sont les circuits CAN bus, Profinet et analogiques qui présentent des dysfonctionnements lorsque cette règle n'est pas respectée (Simcona, 2023). Prévoyez des conduits de dimensions généreuses : selon les pratiques sur le terrain, il ne faut pas descendre en dessous de 2″×2″, car les conduits transportent environ le double de leur nombre initial de câbles au cours de la durée de vie du tableau électrique.
Étiquetez chaque fil à son extrémité en indiquant la borne à laquelle il est raccordé ; les fils d’E/S de l’automate programmable (PLC) reçoivent la syntaxe d’adresse du programme. Utilisez du fil toronné muni d’embouts sertis pour chaque raccordement à une borne : les embouts empêchent l’oxydation des brins et les défaillances dues aux vibrations. Laissez un peu de jeu au niveau des points d'entrée et de sortie, dissimulé dans la gaine, et non enroulé devant les appareils.
Mise à la terre : un point, une barre omnibus, aucune boucle
Installez une barre omnibus de mise à la terre dédiée et y raccordez tous les conducteurs de terre en empruntant le chemin le plus court possible. Les boucles de terre (présence de plusieurs chemins entre un appareil et la terre) constituent la cause cachée la plus courante de la dérive des mesures analogiques, car les courants de boucle faussent les références de signal. La mise à la terre en un seul point permet de mettre fin à la plupart de ces investigations avant même qu’elles ne commencent.
Les câbles de signal blindés sont mis à la terre à une seule extrémité, du côté de l'automate programmable. De plus, le boîtier lui-même doit être relié à la terre : l'enveloppe métallique de l'armoire constitue une barrière de sécurité et, tout aussi important, le chemin de décharge à faible impédance pour toute surtension détournée par le SPD. Un parasurtenseur de type 2 dépourvu d’une mise à la terre par panneau plein équivaut à une vanne dont la sortie serait soudée.
Les normes auxquelles votre panel doit se conformer
Les normes ne constituent pas une menace ; elles indiquent ce que les inspecteurs vont vérifier. Renseignez-vous sur la norme applicable à votre marché avant de réaliser le premier croquis ; le niveau de détail de la conception en découlera naturellement.
| Standard | Ce qu'elle régit | Champ d'application |
|---|---|---|
| UL 508A | Construction de tableaux de commande industriels, SCCR, marquages (Solutions UL) | Amérique du Nord (panneaux vendus ou installés aux États-Unis) |
| NFPA 79 | Sécurité électrique des machines industrielles (NFPA) | Fabricants de machines aux États-Unis |
| NEC (NFPA 70) | Dimensionnement des conducteurs, protection contre les surintensités, espacement | Installations aux États-Unis |
| IEC 60204-1 | Équipement électrique des machines | Marchés européens et marchés de la CEI |
| Directive CE / CEM | Accès au marché, compatibilité électromagnétique | Union européenne |
| UL 1449 / CEI 61643-11 | Performances des SPD et méthodes d'essai | Le parasurtenseur figurant sur votre nomenclature, dans le monde entier |
Un même meuble destiné aux États-Unis et à l'Europe doit répondre à deux séries de formalités administratives distinctes : d'une part, l'inspection UL 508A, et d'autre part, la documentation CE et CEM. C'est dans le dossier technique que ces deux exigences sont satisfaites ; c'est pourquoi il est préférable de concevoir le meuble dès le départ en fonction du marché le plus strict.
Vérifiez avant de mettre sous tension
La mise sous tension est la dernière étape, pas la première. L'heure consacrée à la liste de contrôle ci-dessous permet généralement d'éviter une semaine de recherche de pannes par la suite.
| Test | Méthode | Ce qu'il capture |
|---|---|---|
| Continuité point à point | “Vérifier chaque fil par rapport au schéma à l'aide d'un ” test de bip » | Bornes mal raccordées avant la mise sous tension |
| Résistance d'isolement | Mégohmmètre entre les conducteurs et la terre | Isolation endommagée, fils pincés |
| Continuité de la mise à la terre | Mesurer la distance entre chaque composant mis à la terre et la barre de terre | Les mises à la terre flottantes qui compromettent la protection contre les décharges électriques (SPD) et la sécurité |
| Vérification de la polarité | Vérifier la présence de +24 V / 0 V au niveau de chaque bornier | Alimentation inversée vers les capteurs et les modules |
| Arrêt d'urgence et boucle de sécurité | Fonctionnement mécanique, vérification de la coupure d'alimentation, sans intervention d'un automate programmable | Un circuit de sécurité qui n'existe que dans le programme |
| Mise sous tension progressive | Commencez par couper l'alimentation des commandes, puis celle des charges, section par section | Des défaillances isolées plutôt qu'une seule défaillance majeure |
Consignez chaque résultat, ainsi que la version du programme de l'automate programmable et les paramètres réseau. Ce fichier constitue le point de départ de toute réparation future. Pour les projets clients, cette phase s'achève par le test de réception en usine (FAT), au cours duquel le tableau de commande fait ses preuves par rapport à la liste des exigences énoncée dans la première section.
Développement en interne ou externalisation : une décision dont personne ne parle
Si vous recherchez “ conception de tableaux électriques ”, vous trouverez une douzaine de guides sur l’agencement et le câblage. Vous n’en trouverez toutefois aucun qui aborde la question de savoir si votre entreprise devrait ou non fabriquer ce tableau. Or, pour les équipementiers et les intégrateurs, cette décision est prise avant même que les questions susmentionnées n’entrent en ligne de compte.
La question n'est pas de savoir si l'on est capable de le construire ; un électricien peut très bien câbler un tableau électrique. La différence réside dans la répétition, le contrôle qualité et la question de savoir qui prend en charge les retouches. Pour la fabrication de machines en pièce unique, l’assemblage en interne offre un meilleur contrôle et une plus grande rapidité d’itération. Pour la production en série reproductible, la cohérence du câblage et le débit d’un atelier spécialisé dans les tableaux électriques l’emportent généralement, au prix d’une qualité de documentation qui devient alors leur qualité de fabrication.
| Dimension | Développement en interne | Atelier de panneaux en sous-traitance |
|---|---|---|
| Coût de démarrage | Outillage, matériel de test, personnel qualifié | Presque zéro |
| Coût par panneau | Chutes en volume | Chutes en volume, généralement inférieures à celles enregistrées en interne |
| Contrôle qualité | Votre processus, vos solutions | C'est le contrat et l'inspection qui le définissent |
| Demande de documentation | Les plans internes suffisent | Les schémas doivent indiquer le niveau des fils et des bornes. |
| Flexibilité des délais de livraison | Salut, c'est toi qui gères le planning | Ça dépend de la file d'attente du magasin |
Deux leviers de contrôle garantissent la sécurité de l'externalisation. Premièrement, le dossier technique que vous remettez doit être complet, jusqu’au niveau du câblage et des bornes : chaque fil doit être numéroté, chaque composant placé. Un atelier de fabrication de tableaux électriques construit exactement ce que stipulent les plans ; toute imprécision se traduira par l’interprétation la moins coûteuse pour lui. Deuxièmement, imposez pour les composants critiques (dispositifs de protection, automate programmable, alimentations électriques) des marques et modèles précis dans le contrat, ou fournissez-les vous-même. Le mode de défaillance est bien connu dans ce secteur : des échantillons de certification qui ne correspondent pas aux lots de production, car l’atelier a trouvé un substitut moins cher. Cette clause ne coûte rien et élimine la seule substitution susceptible de provoquer l’incendie d’une armoire électrique un an plus tard.
Ce que la conception de panneaux signifie réellement pour les fournisseurs
La fiabilité d’une nomenclature verrouillée dépend entièrement de la chaîne d’approvisionnement qui sous-tend chaque ligne. Le panneau est livré une seule fois ; ensuite, pendant les trente années qui suivent, chaque panne, chaque saison orageuse et chaque pièce de rechange mettent à l’épreuve la promesse faite par chaque référence figurant sur cette nomenclature. Il s’agit là du deuxième niveau d’ingénierie, qui découle directement des lignes rouges mentionnées ci-dessus.

Chaque règle de conception mentionnée dans cet article ne s'applique que sous deux conditions. Les certifications des composants sont valides, ce qui signifie que le lot de production correspond à l'échantillon certifié, et que la clause de substitution de la section précédente n'a pas été discrètement contournée. Et les dispositifs de protection tiennent effectivement leur promesse de sacrifice : le MOV du SPD ne subit pas de dérive après dix surtensions, son sectionneur se déclenche proprement, et la garantie qui l'accompagne est plus longue que celle de la machine. Ces deux conditions relèvent de la chaîne d'approvisionnement, et non des caractéristiques techniques du produit.
Vu sous cet angle, le secteur des armoires de commande est un mélange de projets ponctuels et de commandes récurrentes : les ateliers de fabrication d’armoires et les équipementiers (OEM) produisent des dizaines, voire des centaines d’armoires par projet, en s’approvisionnant en composants par lots moyens selon une nomenclature approuvée. Les acheteurs sont les ingénieurs qui sélectionnent les pièces et les équipes d’achat qui les commandent ; ils doivent passer par l’étape de validation des plans ainsi que par la certification, à savoir la norme UL 508A en Amérique du Nord et la norme CE en Europe. Et lorsqu’un composant tombe en panne sur le terrain, le coût est imputé à l’ingénieur qui l’a spécifié et au maître d’ouvrage qui l’a validé. C’est pourquoi tous les fournisseurs de composants sérieux dans ce secteur se font concurrence d’abord sur la traçabilité, puis sur le prix.
Pour les fournisseurs, cela se traduit par des obligations concrètes. Établissez vos devis en fonction de la nomenclature (BOM), en joignant les fiches techniques et les dossiers de certification, et pas seulement les prix. Proposez des sous-certifications dans le cadre de vos propres certifications afin d’accélérer le processus d’homologation des panneaux par les équipementiers. Maintenez un niveau de stock suffisant pour les composants essentiels afin de pouvoir garantir un délai de livraison de 10 à 15 jours. Assurez vos produits avec une garantie de cinq ans et une réponse le jour même, afin que la question “ qui paie en cas de panne ? ” ne figure plus dans le registre des risques du projet. Et acceptez les commandes d'échantillons sans quantité minimale, car tout projet de panneau commence par le prototypage.
C'est le profil qu'il faut rechercher et qu'il vaut la peine de vérifier en dix minutes. Les fabricants disposant d'une certification complète TÜV, CB et CE, conforme à la norme CEI/EN 61643-11, ainsi que la possibilité de délivrer des sous-certificats qui accélèrent la validation des tableaux électriques par les clients. LSP, fabricant de dispositifs de protection contre les surtensions qui approvisionne les constructeurs de tableaux électriques et les équipementiers depuis 2010, publie ses dossiers de certification ainsi que sa gamme de Parasurtenseurs CA pour les alimentations électriques des tableaux électriques en ligne, ce qui transforme la vérification décrite ci-dessus, qui nécessitait auparavant un échange d'e-mails s'étalant sur deux semaines, en une lecture qui ne prend qu'un après-midi.
Références
- IEC. “ IEC 61643-11:2025 — Dispositifs de protection contre les surtensions raccordés aux réseaux d'alimentation basse tension en courant alternatif. ” 2025. https://webstore.iec.ch/en/publication/65314
- UL Solutions. “ Résumé des exigences de la norme UL 508A, troisième édition — Norme relative aux tableaux de commande industriels. ” https://www.ul.com/resources/ul-508a-third-edition-summary-requirements
- NFPA. “ NFPA 79 — Norme électrique relative aux machines industrielles ”. 2024. https://www.nfpa.org/codes-and-standards/nfpa-79-standard-development/79
- Eabel. “ Conception des armoires électriques : sécurité, agencement et bonnes pratiques ”. 2025. https://www.eabel.com/plc-panel-design-safety-layout-best-practices/
- Simcona. “ 9 conseils pour la conception de l'agencement des tableaux de commande : sécurité et performances ”. 2023. https://simcona.com/blog/control-panel-layout-design
- AutomationDirect (via Processing Magazine). “ Les bases de la conception des panneaux de commande de processus ”. 2022. https://www.processingmagazine.com/process-control-automation/control-panels-enclosures/article/21272400/process-control-panel-design-basics
- Les professionnels de PLCTalk.net. “ Normes relatives aux armoires PLC ” (2021) et “ Construction d'armoires de commande ” (2019). https://www.plctalk.net/forums/threads/plc-panel-standards.128284/ ; https://www.plctalk.net/forums/threads/control-panel-building.119684/
- LSP. “ Certificats ”.” https://lsp.global/certificates/
- LSP. “ Dispositifs de protection contre les surtensions CA ”.” https://lsp.global/ac-surge-protector/
- LSP. “ Accueil — Protection contre la foudre et les surtensions. ” https://lsp.global/